ข้อมูลขนาดใหญ่และประสิทธิภาพในการตัดสินใจของโรงงาน
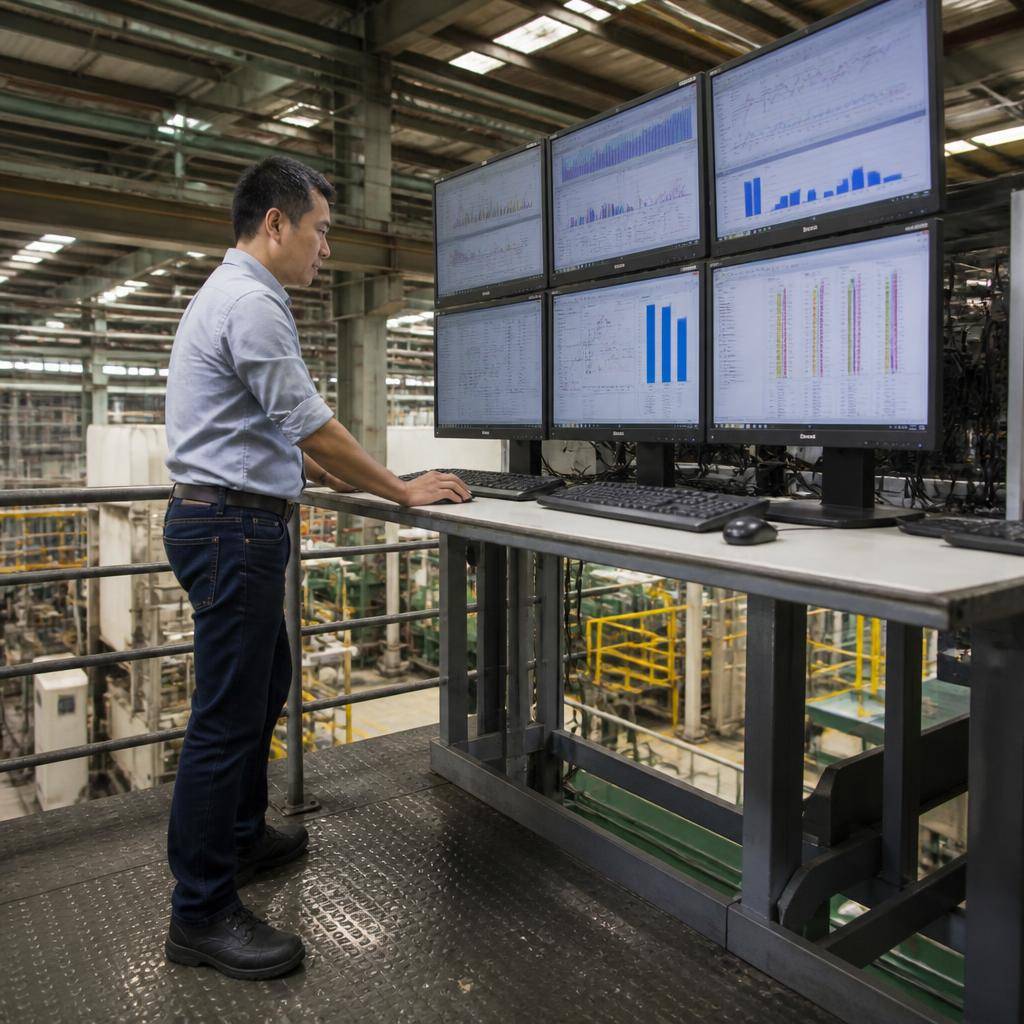
ข้อมูลขนาดใหญ่ หรือ Big Data หมายถึงชุดข้อมูลที่มีปริมาณมหาศาลและความหลากหลายสูง ซึ่งไม่สามารถจัดการด้วยเครื่องมือฐานข้อมูลแบบดั้งเดิม ข้อมูลเหล่านี้มาจากแหล่งต่าง ๆ เช่น ระบบเซนเซอร์ในโรงงาน เครื่องจักรอัตโนมัติ และระบบการผลิตแบบดิจิทัล การนำข้อมูลขนาดใหญ่มาใช้ในกระบวนการตัดสินใจของโรงงานช่วยให้เพิ่มประสิทธิภาพ ลดต้นทุน และเพิ่มความแม่นยำในการบริหารจัดการทรัพยากร โดยเครื่องมือวิเคราะห์ข้อมูลขนาดใหญ่สามารถช่วยประเมินปัญหา วิเคราะห์แนวโน้ม และคาดการณ์เหตุการณ์ล่วงหน้า ช่วยเพิ่มความสามารถในการแข่งขันของโรงงานในตลาดที่เปลี่ยนแปลงอย่างรวดเร็ว
การวิเคราะห์ข้อมูลขนาดใหญ่เพื่อการตัดสินใจในโรงงาน
ข้อมูลขนาดใหญ่ในบริบทของโรงงานถูกกำหนดโดยศาสตราจารย์มิเชลล์ เจ.พลัมเมอร์ (Michelle J. Plummer) ว่าเป็นชุดข้อมูลที่มีลักษณะ 3V ได้แก่ ปริมาณ (Volume) ความเร็ว (Velocity) และความหลากหลาย (Variety) ข้อมูลเหล่านี้มาจากเครื่องจักรผลิต ระบบตรวจสอบคุณภาพ และระบบบริหารสินค้าคงคลัง ซึ่งช่วยให้ผู้บริหารและนักวิเคราะห์สามารถตัดสินใจบนพื้นฐานข้อมูลที่แท้จริงและทันท่วงที
ตัวอย่างข้อมูลขนาดใหญ่ที่นิยมใช้ในโรงงาน ได้แก่ ข้อมูลการทำงานของเครื่องจักร (Machine Data) ข้อมูลการผลิต (Production Data) และข้อมูลตรวจสอบคุณภาพ (Quality Inspection Data) โดยข้อมูลเหล่านี้สามารถวิเคราะห์เพื่อหาความผิดปกติของเครื่องจักร (Predictive Maintenance) การปรับปรุงกระบวนการผลิต และการควบคุมคุณภาพผลิตภัณฑ์
การบำรุงรักษาเชิงคาดการณ์ (Predictive Maintenance)
การบำรุงรักษาเชิงคาดการณ์เป็นหนึ่งในแอปพลิเคชันสำคัญของข้อมูลขนาดใหญ่ในโรงงาน ซึ่งใช้ข้อมูลจากเซนเซอร์ตรวจจับความสึกหรอและสภาพการทำงานของเครื่องจักร เพื่อวิเคราะห์และทำนายเวลาที่เครื่องจักรอาจเกิดความเสียหายได้ ข้อมูลจากงานวิจัยโดย McKinsey พบว่าการนำระบบ Predictive Maintenance มาใช้ช่วยลดเวลาการหยุดงานของเครื่องจักรได้ถึง 30-50% และลดค่าใช้จ่ายในการซ่อมบำรุงลงอย่างมีนัยสำคัญ
การปรับปรุงกระบวนการผลิต (Process Optimization)
ข้อมูลขนาดใหญ่ช่วยให้โรงงานสามารถวิเคราะห์ข้อมูลการผลิตในแต่ละขั้นตอน เพื่อลดความสูญเสียและเพิ่มประสิทธิภาพ ตัวอย่างเช่น การวิเคราะห์เวลาที่ใช้ในแต่ละขั้นตอนของสายการผลิต การตรวจสอบการใช้งานพลังงาน และการบริหารจัดการวัตถุดิบ ข้อมูลเหล่านี้สามารถนำไปปรับปรุงการทำงานให้เหมาะสมกับความต้องการ ผลการศึกษาของ Deloitte แสดงให้เห็นว่าโรงงานที่ใช้ข้อมูลขนาดใหญ่ในการบริหารกระบวนการผลิตสามารถเพิ่มผลผลิตได้มากกว่า 20% และลดของเสียได้มากกว่า 25%
การควบคุมคุณภาพและการตรวจสอบ (Quality Control and Inspection)
การใช้ข้อมูลขนาดใหญ่ช่วยตรวจจับข้อผิดพลาดในผลิตภัณฑ์ตั้งแต่ขั้นตอนการผลิต ลดผลิตภัณฑ์ที่มีคุณภาพต่ำเข้าสู่ตลาด โดยการนำเทคโนโลยี Machine Learning วิเคราะห์ภาพถ่ายหรือข้อมูลจากเซนเซอร์ต่าง ๆ ในสายการผลิต ผลการวิจัยโดย Boston Consulting Group พบว่าโรงงานที่ใช้ Big Data ในการควบคุมคุณภาพสามารถลดอัตราของเสียได้ถึง 10-15% และเพิ่มความพึงพอใจของลูกค้าในระยะยาว
บทบาทของข้อมูลขนาดใหญ่ในการบริหารจัดการทรัพยากรและความยั่งยืน
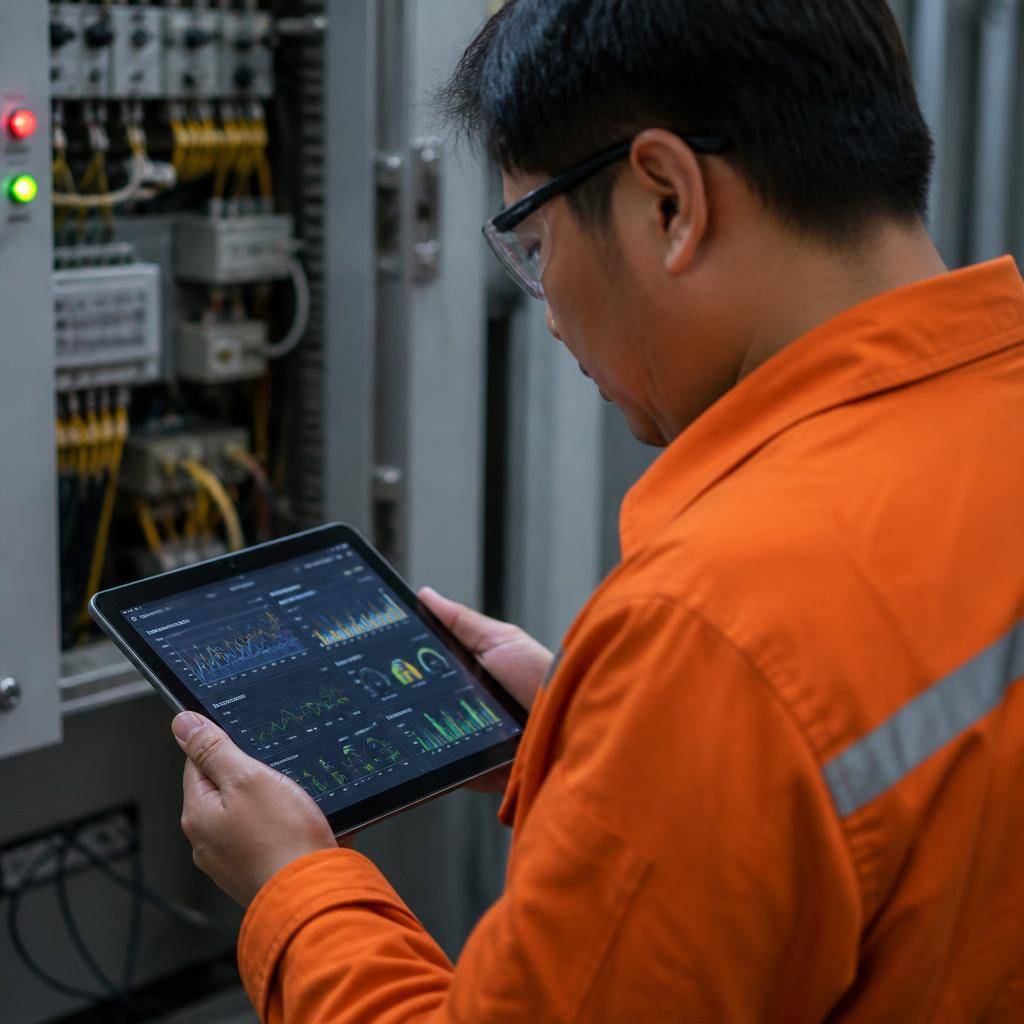
ข้อมูลขนาดใหญ่มีบทบาทสำคัญในการบริหารจัดการทรัพยากรภายในโรงงาน ไม่ว่าจะเป็นการจัดการพลังงาน น้ำ วัตถุดิบ และแรงงาน ซึ่งช่วยลดต้นทุนและส่งเสริมความยั่งยืนในกระบวนการผลิต ตัวอย่างเช่น การวิเคราะห์การใช้พลังงานและการปล่อยก๊าซเรือนกระจกในแต่ละขั้นตอนการผลิต ทำให้โรงงานสามารถวางแผนปรับปรุงและลดผลกระทบต่อสิ่งแวดล้อมได้
ตามรายงานของ International Energy Agency (IEA) โรงงานที่ใช้เทคโนโลยีข้อมูลขนาดใหญ่ในการบริหารพลังงาน สามารถลดการใช้พลังงานในกระบวนการผลิตได้ถึง 10-20% ซึ่งเป็นก้าวสำคัญสู่การผลิตที่เป็นมิตรกับสิ่งแวดล้อมและสอดคล้องกับเป้าหมายการพัฒนาอย่างยั่งยืน (Sustainable Development Goals: SDGs)
การบริหารพลังงานอย่างมีประสิทธิภาพ (Energy Management)
เทคโนโลยี IoT (Internet of Things) ในการเก็บข้อมูลพลังงานแบบเรียลไทม์ ช่วยให้โรงงานสามารถติดตามการใช้พลังงานในเครื่องจักรและส่วนต่าง ๆ ของโรงงานได้อย่างละเอียด ส่งผลให้สามารถวางแผนลดการใช้พลังงานในช่วงเวลาที่ไม่จำเป็น ช่วยประหยัดค่าใช้จ่ายและลดผลกระทบด้านสิ่งแวดล้อม
การบริหารจัดการวัตถุดิบและทรัพยากร (Resource Management)
ข้อมูลขนาดใหญ่สามารถช่วยคาดการณ์ความต้องการวัตถุดิบ และวางแผนการจัดการคลังสินค้าได้อย่างแม่นยำ ลดการเสียของวัตถุดิบจากการเก็บรักษาไม่ถูกวิธีหรือการสั่งซื้อเกินความจำเป็น โดยบริษัท Bosch รายงานว่าการนำ Big Data มาใช้ในการบริหารวัตถุดิบ ช่วยลดความสูญเสียและต้นทุนด้านวัตถุดิบได้ถึง 15%
สรุปและข้อเสนอแนะเพื่อการพัฒนาในอนาคต
สรุปได้ว่าการใช้ข้อมูลขนาดใหญ่ในโรงงานเป็นเครื่องมือที่มีประสิทธิภาพสูงสำหรับการตัดสินใจที่ชาญฉลาดและมีข้อมูลรองรับ โดยช่วยเพิ่มความแม่นยำในการบำรุงรักษาเชิงคาดการณ์ ปรับปรุงกระบวนการผลิต ควบคุมคุณภาพ และบริหารจัดการทรัพยากรอย่างยั่งยืน ส่งผลให้โรงงานสามารถลดต้นทุน เพิ่มประสิทธิภาพ และสร้างความได้เปรียบทางการแข่งขันอย่างยั่งยืน
ในอนาคต โรงงานควรลงทุนพัฒนาโครงสร้างพื้นฐานด้านเทคโนโลยีสารสนเทศและบุคลากรที่มีความเชี่ยวชาญในการวิเคราะห์ข้อมูลขนาดใหญ่ รวมถึงส่งเสริมความร่วมมือระหว่างฝ่ายเทคนิคและฝ่ายบริหาร เพื่อให้การใช้ข้อมูลขนาดใหญ่เป็นไปอย่างเต็มประสิทธิภาพและสอดคล้องกับแนวโน้มเทคโนโลยีดิจิทัลในยุค Industry 4.0